

I medicinalrørføring er processens sporbarhed og overflademetallurgi lige så afgørende som selve svejsesømmen. Rørføring til medicinalindustri tolererer ingen svagheder; en enkelt mikroskopisk diskontinuitet kan skabe grobund for biofilm, forurene sterile medier og udløse uoverskuelige produktionsstop. Du kender allerede udfordringen med tidskrævende validering, hvor mangelfulde svejsecertifikater eller utilstrækkelig materialedokumentation fra en underleverandør bringer hele projektets tidsplan i fare.
Denne artikel giver dig et komplet teknisk overblik over hygiejnisk rørføring, proceskrav og de gældende standarder som ASME BPE og DS/EN ISO 3834. Du får klarhed over acceptkriterier for overfladeruhed, hvorfor orbital svejsning er den foretrukne metode til sterile flows, samt hvordan du opnår 100 % sporbarhed fra råmateriale til færdig inspektionsrapport. I det følgende gennemgår vi de konkrete parametre, der sikrer dit procesanlæg mod forsinkelser og kvalitetsbrist i 2026.
Vigtigste Pointer
- Krav til sterile flows: Rørføring til medicinalindustri stiller strenge krav til spaltefri konstruktioner uden dead legs for at forhindre mikrobiologisk vækst i WFI-, CIP/SIP- og procesgassystemer.
- Materialestandarder og overflader: Forstå hvorfor AISI 316L (EN 1.4404 / EN 1.4435) og definerede overfladeruheder (Ra-værdier) udgør grundlaget for korrosionsbestandighed og effektiv rengøring.
- Automatiseret præcision: Se hvordan lukket orbital svejsning eliminerer rodfejl, sikrer 100 % ensartet gennemsvejsning og danner grundlag for hurtig validering.
- Dokumentation og NDT: Få overblik over de afgørende elementer i valideringspakken, herunder boreskopi, sporbarhed og certificering ifølge DS/EN ISO 3834 og WPS/WPQR.
- Valg af installationspartner: Lær hvilke tekniske kompetencer, certificeringer og supervisor-ydelser der sikrer problemfri montage og minimerer risikoen for driftsstop under planlagte shutdowns.
Hvad stiller medicinalindustrien af krav til rørføring?
Rørføring til medicinalindustri adskiller sig markant fra traditionelle industrielle rørinstallationer. Hvor almindelige systemer primært skal modstå tryk og transportere væsker uden lækager, transporterer rør i pharmaproduktionen ultrarene medier som Water for Injection (WFI), ren damp til SIP-sterilisering (Sterilization-in-Place) samt sterile procesgasser. Formålet er entydigt: Hvert enkelt komponent skal udelukke enhver risiko for krydskontaminering og mikrobiel vækst i produktionsprocessen.
Regulatoriske rammer som cGMP og EU GMP Annex 1 stiller ufravigelige krav om en veldokumenteret Contamination Control Strategy (CCS). Det betyder, at rørsystemet skal designes spaltefrit og med en præcision, der gør fuldstændig rengøring mulig efter hver batchkørsel.
ASME BPE og EN-standarder: Regelsættet bag hygiejnisk design
Internationale retningslinjer definerer rammerne for installationen. Den toneangivende ASME BPE standard fastsætter globale dimensioner, strenge overfladetolerancer og præcise acceptkriterier for bioprocesudstyr. Svejsekvalitet og strukturel pålidelighed styres parallelt via standarderne DS/EN ISO 3834 og EN 1090-1, som garanterer, at det udførende smedearbejde sker under kontrollerede forhold med godkendte procedurer (WPS/WPQR).
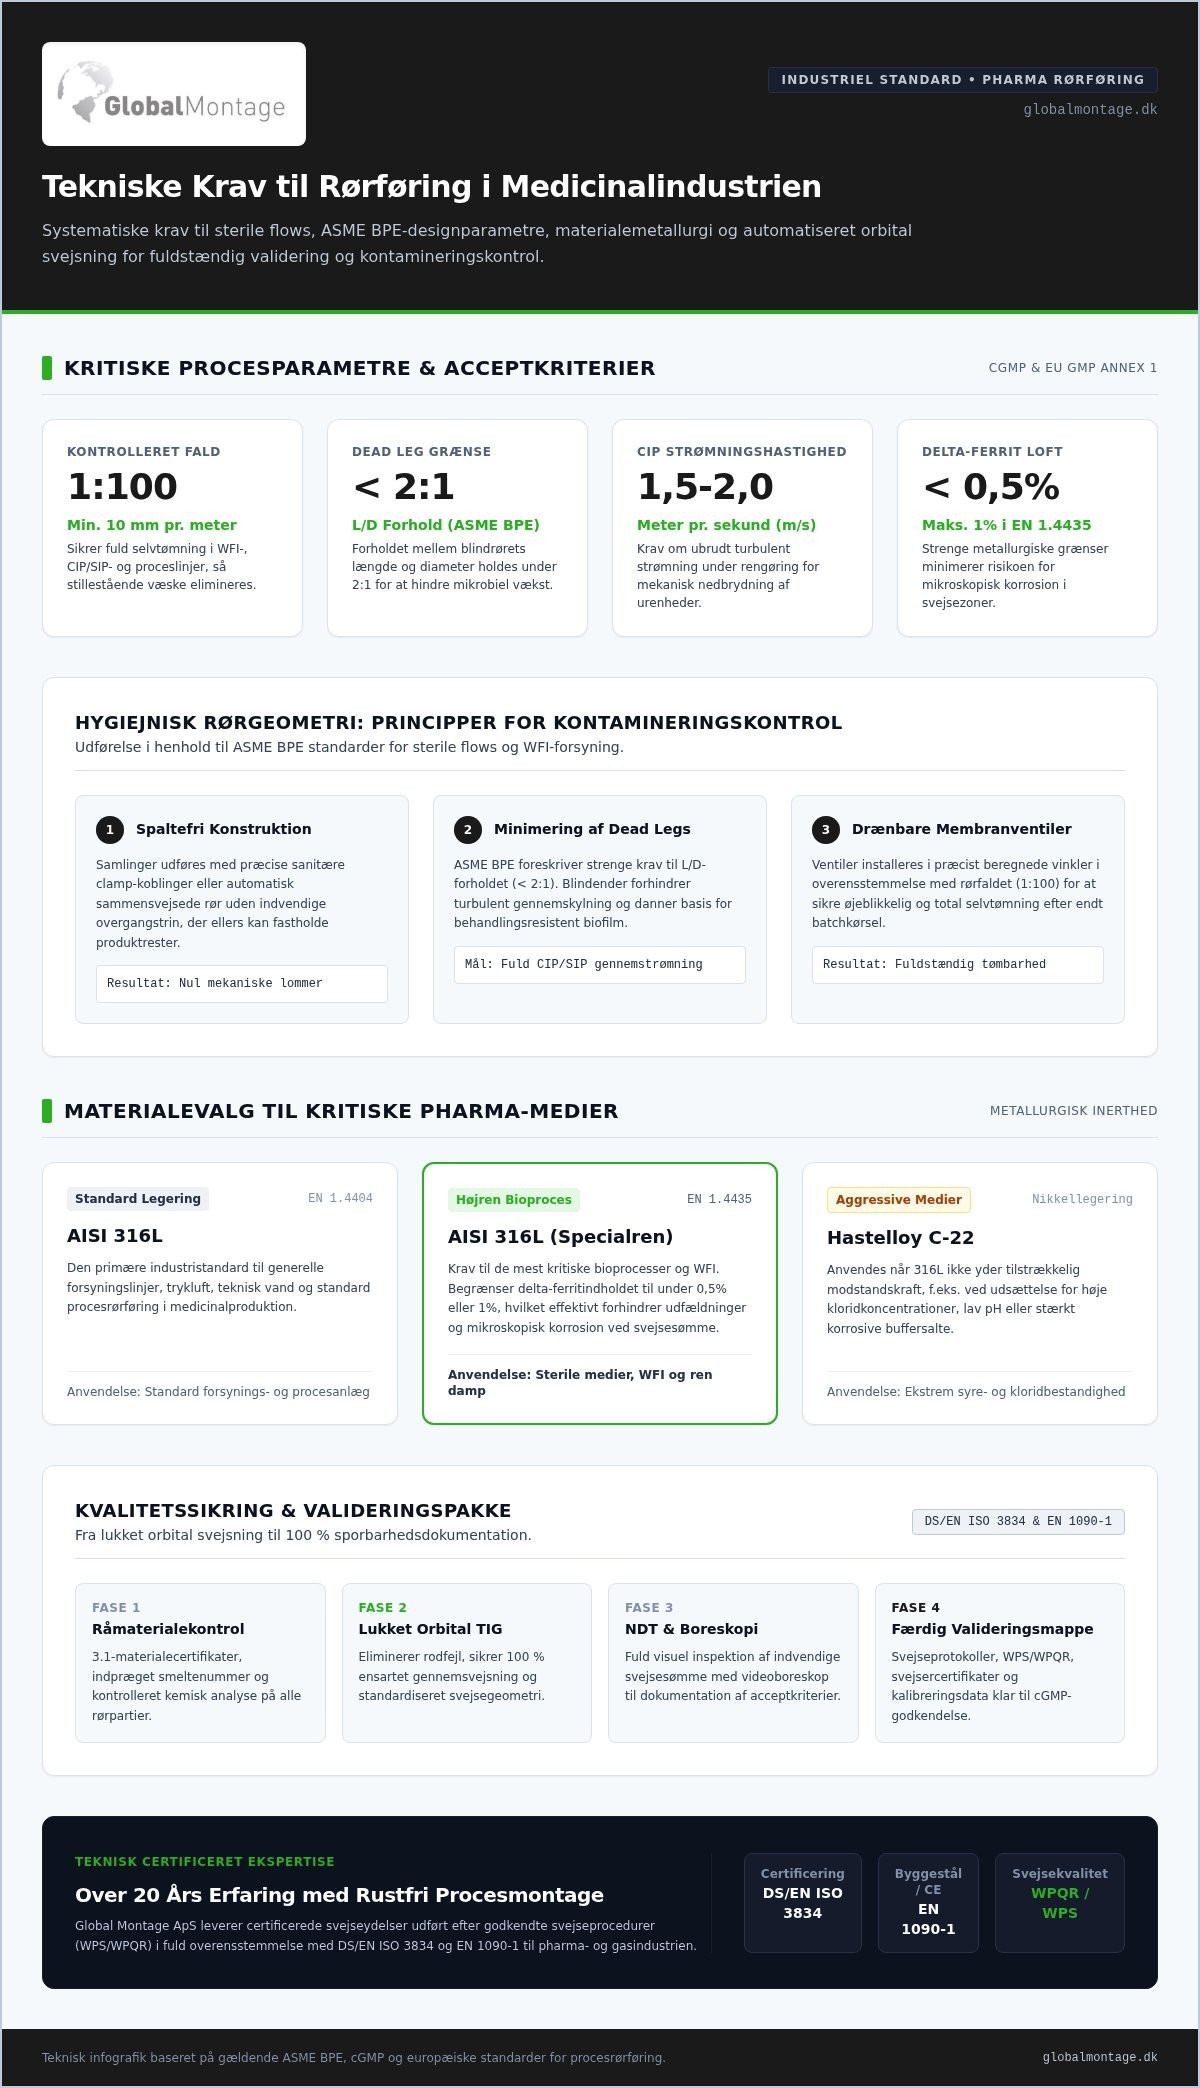
Et centralt hygiejnisk designkrav er kontrolleret fald. Alle procesrør skal monteres med et kontinuerligt fald, typisk minimum 1:100 (10 mm pr. meter), så systemet opnår fuldstændig selvtømning. Hvis væskerester ophobes, nedbrydes steriliteten øjeblikkeligt.
Faldgruber ved sterile medier: Forebyggelse af biofilm og lommer
Døde rørstykker, også kaldet dead legs, udgør en af de største trusler i et sterilt flow. Væske, der står stille i en blindgyde, mister det turbulente flow under CIP-vask (Clean-in-Place). ASME BPE foreskriver strenge L/D-forhold (længde divideret med diameter), hvor målet altid er at holde dette forhold under 2:1 for at sikre fuld gennemstrømning.
Hvis et rørsystem indeholder mikroskopiske svejsefejl eller geometriske lommer, etablerer bakterier hurtigt en behandlingsresistent biofilm. Biofilm fungerer som et beskyttende slimlag, som hverken kemikalier eller damp let kan trænge igennem. Korrekt projekteret rørføring til medicinalindustri forebygger disse risici gennem følgende mekaniske principper:
- Ubrudt turbulent flow: Dimensionering af rørdimensioner til en væskehastighed på minimum 1,5 til 2,0 m/s under CIP-rengøring.
- Minimeret spaltedannelse: Brug af sanitære clamp-koblinger og orbitalt sammensvejste samlinger uden overgangstrin.
- Fuldt drænbare ventiler: Membranventiler monteret i korrekte vinkler for at eliminere stående væskelommer.
Hygiejnisk procesmontage kræver derfor fuldstændig kontrol over både svejsegeometri og rørlægningens fysiske layout.
Materialevalg og overfladekrav til pharma-procesrør
Korrekt materialevalg afgør procesanlæggets levetid, korrosionsbestandighed og tolerance over for aggressive rengøringskemikalier som salpetersyre og kaustisk soda. Ved rørføring til medicinalindustri skal metallurgien garantere fuldstændig inerthed over for procesmediet, så der ikke sker ion-udvaskning eller partikelforurening. Derfor reguleres kontaktflader stramt under gældende EU Good Manufacturing Practice (GMP) guidelines, hvilket stiller præcise krav til legeringens mikrostruktur og finish.
Legeringer i fokus: AISI 316L vs. højtlegerede materialer
Austenitisk rustfrit stål AISI 316L udgør industristandarden. Standardversionen EN 1.4404 anvendes bredt, men til de mest kritiske bioprocesser foretrækkes EN 1.4435. Denne variant begrænser delta-ferritindholdet til under 0,5 % eller 1 %, hvilket minimerer risikoen for mikroskopisk korrosion og udfældninger i svejsezonerne.
Udsættes rørsystemet for høje kloridkoncentrationer, lav pH eller aggressive buffersalte, rækker 316L ikke altid. Her anvendes nikkellegeringer som Hastelloy C-22. Uanset legeringstype skal hvert rørparti kunne spores direkte via 3.1-materialecertifikater, indpræget smeltenummer og kontrolleret kemisk analyse.
Overfladeruhed, bejdsning og elektropolering
Overfladens ruhed (Ra-værdi) har direkte indflydelse på bakteriers evne til at hæfte sig fast. Mens konventionelle industrirør ofte har en rå, ubehandlet overflade, opererer pharma-rørføring med specifikke overfladeklasser jf. ASME BPE:
- Mekanisk slebet (SF1): Ra ≤ 0,51 µm (ofte standardiseret i Europa som Ra ≤ 0,8 µm til generelle hjælpesystemer).
- Elektropoleret (SF4): Ra ≤ 0,38 µm, standarden til WFI, ren damp og direkte produktkontakt.
Elektropolering er en elektrokemisk proces. Den udjævner overfladens mikroskopiske toppe og dale, fjerner frie jernpartikler og opbygger et forstærket, kromrigt passivlag. Efter montage og orbital svejsning udføres kemisk bejdsning og passivering på stedet for at genoprette korrosionsbeskyttelsen i de varmepåvirkede zoner.
Før et system overdrages, måles overfladeruheden mekanisk med kalibrerede ruhedsmålere. Hvis I planlægger en opgradering af jeres proceslinjer, kan I trække på erfaring med rustfri rørføring for at sikre, at samtlige materialespecifikationer og overfladekrav overholdes fra start.
Orbital svejsning: Hvorfor automatiseret TIG er standarden i medicinalsektoren
Orbital svejsning er en computerstyret industriel svejsemetode, hvor en wolfram-elektrode roterer mekanisk 360 grader omkring den fikserede rørforbindelse. Til rørføring til medicinalindustri er denne automatisering ikke blot en praktisk fordel; den er en forudsætning. Hvor manuelle svejsninger uundgåeligt varierer i brænderhastighed og trådføring, leverer den lukkede orbitalproces 100 % ensartet gennemsvejsning uden rodfejl, indsnævringer eller ujævne kantområder. Det sikrer den spaltefrie indvendige geometri, som bioprocesser og valideringskrav fordrer.
Manuel TIG vs. lukket kammer orbital svejsning
Manuel TIG-svejsning anvendes i pharmaprojekter i dag primært som nødløsning på trange steder, hvor mekaniske svejsehoveder umuligt kan monteres. I alle andre zoner anvendes orbitalt udstyr med lukket kammer. Kammeret omslutter hele svejsesektionen og eliminerer menneskelige udsving i lysbuelængde og varmeinput.
Svejseparametrene logges digitalt for hver enkelt svejsning. Strømstyrke, spænding, rotationshastighed og gasflow knyttes direkte til et unikt svejsenummer i projektets svejselog. Få et dybere indblik i udstyrets tolerancer og tekniske principper i vores faglige guide til orbital svejsning.
Formérgasning og styring af iltindhold (PPM)
Selv den mest præcise lysbuestyring fejler, hvis bagsiden af svejsningen udsættes for atmosfærisk luft under smeltefasen. Ilt forårsager oxidering på rørroden, i fagsprog ofte kaldet sukkerkoger. Disse oxider danner mikroskopiske ruheder, som ødelægger materialets korrosionsbestandighed og etablerer fæstningspunkter for bakterier.
Under hele processen spules røret indvendigt med ultraren formérgas (typisk argon renhed 5.0 eller bedre). Før lysbuen tændes, skal gasovervågningen overholde faste grænseværdier:
- Iltmåling (PPM): Restiltniveauet i afgangsgassen skal dokumenteret ligge under 10-20 ppm, før svejsecyklussen må igangsættes.
- Stabil gennemstrømning: Konstant spuleflow opretholder et svagt overtryk, der modvirker rørindfald og ujævn rodudformning.
- Eftergasbeskyttelse: Gassen fastholdes, indtil smeltebadet er afkølet til under oxidationstemperaturen, hvilket forhindrer anløbning på indersiden.
Ved at kombinere programmerbare lukkede svejsetænger med aktiv restiltmåling minimeres kassationsraterne, mens svejsekvaliteten forbliver ensartet gennem hele anlægget.
Kvalitetssikring, NDT og dokumentation til pharma-godkendelse
I medicinalsektoren er en installation aldrig bedre end det papirarbejde, der ledsager den. Valideringsprocesserne for Design Qualification (DQ), Installation Qualification (IQ) og Operational Qualification (OQ) kræver uomtvistelig dokumentation for hver eneste komponent og sammenføjning. Rørføring til medicinalindustri forudsætter derfor en ubrudt kvalitetskontrol fra råmaterialets oprindelse til det færdige, idriftsatte procesanlæg.
Ikke-destruktiv prøvning (NDT) udgør kernen i denne verifikation. Metoderne sikrer, at indvendige svejsesømme overholder strenge acceptkriterier uden at beskadige de færdige rørstrækninger.
Endoskopi og videoskopi: Synlig kontrol af indvendige svejsesømme
Optisk kontrol via digital videoskopi er standardproceduren ved inspektion af utilgængelige rør. Afhængigt af mediets kritiske karakter (som WFI eller direkte produktkontakt) udføres kontrollen enten som en 100 % inspektion eller efter en fastsat stikprøvefrekvens jf. ASME BPE.
Inspektionen dokumenteres med højopløselige videooptagelser og stillbilleder, der arkiveres under det specifikke svejsenummer. Acceptkriterierne tolererer ingen afvigelser: Der må ikke forekomme porer, kappeafvigelser, gennembrændinger, revner eller overskydende rodvulst, som kan forstyrre flowet eller skabe mekaniske spalter.
Sporbarhedspakken: 3.1-certifikater, svejseplan og isometri
En komplet overleveringspakke til FAT (Factory Acceptance Test) og SAT (Site Acceptance Test) samler anlæggets samlede tekniske data. For at sikre hurtig godkendelse uden driftsmæssige forsinkelser skal dokumentationspakken indeholde:
- Materialecertifikater: EN 10204 3.1-certifikater med fuld kemisk analyse og chargenumre på samtlige rør, fittings, bøjninger og tilsatsmaterialer.
- Svejseplan og log: Omfattende svejsekort med henvisning til godkendte WPS-procedurer og WPQR-kvalifikationer i henhold til DS/EN ISO 3834 og DS/EN 1090-1.
- Isometriske tegninger: Detaljerede as-built tegninger, hvor hver eneste svejsning og komponent er nummereret entydigt.
- Fysisk mærkning: Montering af holdbare mærkningsskilte i 0,5 mm rustfri plade fastgjort med rustfri, nylonbeklædt wire for permanent identifikation i produktionsmiljøet.
- Trykprøvnings- og ruhedsrapporter: Certificerede målinger af overfladeruhed (Ra) samt protokoller for tryk- og tæthedstest.
Med over 20 års erfaring i rustfrit arbejde og sporbarhed hjælper vi jer sikkert gennem valideringsfasen. Kontakt Global Montage og få professionel rådgivning om certificeret svejsning til jeres næste pharmaprojekt.
Valg af teknisk installationspartner: Fra projektering til on-site montage
Udførelse af procesinstallationer stiller massive krav til den tekniske leverandør. En fejlslagen svejsning eller manglende dokumentation forsinker valideringen og koster værdifuld produktionstid. Rørføring til medicinalindustri kræver derfor en samarbejdspartner med dokumenteret brancheerfaring, veldefinerede kvalitetsprocedurer og kapacitet til at eksekvere fejlfrit under tidspres. Særligt ved planlagte produktionsstop og shutdowns er fleksibilitet og hurtig mobilisering altafgørende for at overholde den fastlagte tidsplan.
En professionel installationspartner skal styre projektet sikkert fra de indledende isometriske analyser til den endelige mekaniske aflevering på sitet. Det minimerer risikoen for kostbare ændringer sent i idriftsættelsesfasen.
On-site projektledelse og renrumsadfærd
Montagearbejde i pharmavirksomheder stiller specifikke krav til mandskabets adfærd. Udførende smede og montører skal være fuldt fortrolige med sluseregler, hygiejniske zoner og korrekt omklædning ved færden i klassificerede renrumsmiljøer. En dedikeret teknisk byggeleder skaber struktur på pladsen og sikrer koordinering mellem procesingeniører, valideringsteams og håndværkere. Læs mere om, hvordan professionel ledelse sikrer projektet gennem en erfaren supervisor til industriel montage.
For at beskytte det omgivende anlæg mod krydskontaminering anvendes kontrollerede montagetelte, spånløse rørafskærere og støvfri arbejdsmetoder. Størstedelen af delkomponenterne præfabrikeres på værksted under kontrollerede forhold, så tiden i renrummet reduceres til et absolut minimum.
Global Montage som certificeret leverandør til medicinalsektoren
Hos Global Montage leverer vi præcisionsløsninger tilpasset biotek- og medicinalindustriens skrappeste kvalitetskrav i hele Danmark. Vi har over 20 års erfaring med certificeret svejsning og sporbarhed i rustfrit stål. Grundlaget for vores procesanlæg bygger på de dokumenterede principper bag hygiejnisk design og præcis rustfri rørføring.
Vores arbejdsprocesser understøttes af officielle certificeringer, som sikrer jer mod regulatoriske overraskelser:
- Certificeret kvalitetsstyring: Certificering i henhold til DS/EN 1090-1 og DS/EN ISO 3834.
- Kvalificerede svejseprocedurer: Svejsning udført efter validerede WPS- og WPQR-specifikationer.
- Automatiseret udstyr: Avanceret lukket orbital svejsning og TIG-svejsning tilpasset rene forsyningslinjer.
- Total sporbarhed: Komplet overleveringsmappe med 3.1-certifikater, videoskopi-logs og holdbare mærkningsskilte.
Har I brug for teknisk sparring eller et uforpligtende tilbud på jeres næste projekt? Kontakt Global Montage i dag for at høre mere om, hvordan vi sikrer en driftssikker procesmontage.
Sikr procesintegriteten i jeres næste pharmaprojekt
Kompromisløs kvalitet i sterile procesanlæg opstår ikke ved et tilfælde. Rørføring til medicinalindustri forudsætter dyb metallurgisk indsigt, automatiserede svejseprocesser og stringent kvalitetskontrol for at eliminere enhver risiko for biofilm og krydskontaminering. Når geometrien i rørforbindelserne er spaltefri, og dokumentationspakken er komplet fra første snit, glider jeres installation ubesværet gennem FAT-, SAT- og GMP-valideringen uden dyre forsinkelser.
Med over 20 års dokumenteret erfaring med proces- og medicinalrørføring leverer Global Montage den tekniske sikkerhed, jeres produktion kræver. Vores arbejde udføres med Inspecta-godkendt certificering i henhold til DS/EN 1090-1 og ISO DS/EN 3834, understøttet af fuld sporbarhed via WPQR, WPS og EN 10204 3.1-certifikater på samtlige installationer. Tag fat i os, når I ønsker en eksekveringspartner, der forstår vigtigheden af præcision i hver eneste svejsesøm. Få specialiseret rådgivning og tilbud på rørføring til medicinalindustrien hos Global Montage, og kom sikkert i mål med jeres anlægsprojekt.
Ofte stillede spørgsmål om rørføring til medicinalindustri
Hvad er forskellen på almindelig industrirørføring og rørføring til medicinalindustrien?
Forskellen ligger i de kompromisløse krav til hygiejnisk design, overflademetallurgi og fuld sporbarhed. Mens traditionel industri primært fokuserer på trykbærende tæthed og holdbarhed, skal rørføring til medicinalindustri transportere ultrarene medier som WFI uden risiko for biofilm eller mikrobiologisk vækst. Installationen udføres efter standarder som ASME BPE med elektropolerede overflader, spaltefrie geometrier og ubrudt dokumentation for hver enkelt komponent fra råmateriale til drift.
Hvorfor er orbital svejsning et krav i mange farmaceutiske procesinstallationer?
Orbital svejsning er påkrævet, fordi processen fjerner menneskelige fejl og garanterer 100 % ensartet gennemsvejsning af rørsamlingerne. I et automatiseret lukket kammer styres lysbue, varmeinput og rotationshastighed præcist af svejseprogrammet. Det forhindrer rodfejl, kanter og spalter på rørets inderside, hvor bakterier ellers kan ophobe sig. Samtidig logger anlægget svejsedata automatisk, hvilket er uundværligt til validering og lovpligtig kvalitetssikring.
Hvilke overfladeruhedskrav (Ra) gælder typisk for rør i kontakt med sterile produkter?
Rør i direkte kontakt med sterile medier som injektionsvæsker eller WFI kræver normalt en overfladeruhed på Ra ≤ 0,38 µm kombineret med elektropolering. For sekundære hjælpesystemer og procesgasser tillader standarderne ofte mekanisk polerede overflader med Ra ≤ 0,51 µm eller op til Ra ≤ 0,8 µm. Den lave ruhed forhindrer kim i at hæfte sig fast og sikrer optimal effekt af CIP-vask og SIP-sterilisering.
Hvad indeholder en 3.1-materialedokumentation i forbindelse med rørinstallationer?
Et EN 10204 3.1-certifikat verificerer materialets mekaniske egenskaber, kemiske sammensætning og sporbarhed tilbage til smelteovnen. Certifikatet udstedes af stålværkets uafhængige inspektionsorgan og indeholder præcise oplysninger om chargenummer, trækstyrke, korrosionsbestandighed samt legeringsindhold af blandt andet kulstof, krom og molybdæn. I medicinalprojekter kobles hvert certifikat direkte til det fysiske rørstykke via indgraveret mærkning og isometriske tegninger.
Hvorfor er det afgørende at måle restilt under formérgasning af rustfrie rør?
Restiltmåling er afgørende, fordi selv minimale iltmængder over 10-20 ppm i baggassen forårsager anløbning og oxidering af rørroden under svejsningen. Denne oxidering nedbryder materialets korrosionsbestandighed og danner en ru, uensartet overfladestruktur kendt som sukkerkoger. Ved aktivt at måle iltindholdet med en kalibreret restiltmåler før og under svejsecyklussen sikres et absolut beskyttet smeltebad, så den indvendige rørvæg forbliver glat og spaltefri.
Hvad er en “dead leg”, og hvordan undgås det ved projektering af rørføringen?
En dead leg er et blindt rørstykke eller et stillestående område i systemet, hvor væsken ikke cirkulerer aktivt. Disse lommer undgås ved at projektere rørføringen efter ASME BPE-retningslinjerne, hvor L/D-forholdet (grenrørets længde i forhold til dets diameter) minimeres til maksimalt 2:1. Desuden integreres specialdesignede ventilblokke og membranventiler tæt på hovedstrengen for at eliminere stillestående medier og sikre fuldstændig gennemskylning under CIP-rengøring.
Hvordan dokumenteres svejsekvaliteten på svært tilgængelige rørstykker?
Svejsekvaliteten på utilgængelige rørstykker verificeres via optisk NDT-kontrol i form af digital videoskopi. Et fleksibelt endoskopkamera føres igennem rørsystemet for visuelt at inspicere 100 % af rodens gennemsvejsning, bredde og overfladefinish. Samtlige optagelser og stillbilleder logges digitalt under det unikke svejsenummer og vedlægges den afsluttende overleveringsmappe som uomtvistelig dokumentation for fejlfri rørføring til medicinalindustri.
Disclaimer
Vi har dele af vores tekster som bliver skabt i samarbejde med vores AI univers, vi har som led i udviklingen overladt dele af vores virksomhed til tidens teknik og derfor skal du som besøgende eller læser, bruge din sund fornuft inden du tror på alt, det samme gælder alle andre steder på internettet.
Vi har bare valgt at arbejde med fremtiden på flere planer, måske det er kommet for at blive, måske vi går tilbage til armbolten og banker sømm ud på bestilling ?
Og husk, vi er kun en opringning væk, hvis du skal bruge hjælp. Vores smede er ikke alle AI, men vi har en masse automatiseret udstyr i firmaet til gavn for kunder og ansatte 🙂